SMED: переналадка за минуты вместо часов
SMED (Single-Minute Exchange of Die) — метод сокращения переналадки оборудования до считаных минут. «Single-minute» означает однозначное число минут: цель до десяти. Перевод «за одну минуту» встречается часто и сбивает с толку. Метод разработал Сигео Синго для Toyota; суть метода: разделить операции переналадки на те, что требуют остановки станка, и те, что можно сделать заранее.
Сцена: четыре часа тишины
Пятница, на прессе меняют штамп. Наладчик глушит оборудование в десять утра. Дальше по хронометражу, который никто не ведёт: съездить за новым штампом на склад оснастки, найти болты (те самые, «где-то тут лежали»), снять старый штамп, поставить новый, выставить по высоте, прогнать пробную партию, поймать брак, подрегулировать, снова прогнать.
К двум часам дня пресс выпускает годное. Четыре часа тишины, из которых сам физический съём и установка заняли минут сорок.
Планировщик производства делает из этой сцены логичный вывод: переналадка это дорого, значит переналаживаться надо реже. Партии растут до недельных, склад забивается, а срочный заказ клиента получает ответ «поставим в график через три недели». Так долгая переналадка превращается из локальной проблемы наладчика в способ работы всего завода.
Где здесь деньги
Считаются два слоя, и второй больше первого.
Первый слой лежит на поверхности: время остановленного оборудования. Четыре часа простоя пресса при часовой выработке 20 000 ₽ стоят 80 000 ₽. Двадцать переналадок в месяц дают 1,6 млн ₽, за год набегает около 19 млн ₽ (расчёт: время × выработка, подставьте свои числа). Сократили переналадку вдвое, вернули половину этой суммы.
Второй слой прячется в партиях. Пока переналадка стоит четыре часа, завод вынужден гнать большие партии, и деньги замораживаются в незавершёнке и складских остатках: сырьё закуплено, продукция лежит и ждёт покупателя неделями.
Короткая переналадка позволяет дробить партии, выпускать сегодня то, что заказали вчера, и держать склад в днях, а не в месяцах. У Синго это и было главной целью: быстрая переналадка нужна прежде всего для маленьких партий, экономия времени наладчика идёт бонусом.
Третья выгода — гибкость, и считается она в контрактах. Завод, который переналаживается за десять минут, берёт срочные и мелкосерийные заказы, на которые конкурент с четырёхчасовой переналадкой даже не отвечает.
Как это работает: внутреннее наружу
Весь метод держится на одном разделении. Операции переналадки бывают внутренние, для них станок должен стоять, и внешние, их можно выполнить при работающем оборудовании. В сцене из начала статьи съездить за штампом, найти болты и принести инструмент — операции внешние, но делались они при остановленном прессе. Станок стоял и ждал, пока человек ходит.
Запомнить: внутренние операции (internal setup) — станок стоит; внешние (external setup) — станок работает.
Вернёмся к цифрам сцены. Из 240 минут простоя физическая замена заняла 40, ещё примерно 100 ушло на походы и поиски (чисто внешние операции), 60 на выставление по высоте и 40 на пробные прогоны с подгонкой. То есть почти половина простоя лечится вообще без техники: переносом подготовки за пределы остановки. Дальше метод раскладывается на четыре хода.
1. Разделить
Снимите переналадку на видео и разберите по секундам: что здесь внутреннее, а что внешнее. Уже на этом ходе обычно выясняется, что 30–50% времени простоя занято внешними операциями (поиски, походы, подготовка), которые просто выполнялись не вовремя (оценка по практике внедрений, ваш хронометраж покажет точнее).
2. Вынести наружу
Всё внешнее уходит из окна простоя: штамп привезён к прессу заранее, болты и инструмент собраны в комплект на тележке, следующая оснастка прогрета, документация лежит на месте. Станок останавливается только тогда, когда всё для замены уже стоит рядом.
3. Ужать внутреннее
Оставшиеся внутренние операции упрощаются: быстросъёмные крепления вместо десятка болтов, стандартная высота оснастки, чтобы не выставлять каждый раз заново, позиционеры и упоры вместо примерки на глаз. Дорогое железо здесь в конце списка; сначала выжимается организация.
4. Убрать настройку
Пробные детали и подгонка «ещё чуть-чуть» съедают до половины внутреннего времени. Лечится эталонными настройками: шаблоны, фиксированные позиции, таблицы параметров под каждый продукт. Цель хода: первая деталь после переналадки сразу годная.
- 1. Разделить видео и разбор: что внутреннее, что внешнее
простой 240 мин
- 2. Вынести наружу штамп и комплект у пресса до остановки
простой 140 мин
- 3. Ужать внутреннее быстросъёмы · стандартная высота · упоры
простой ≤ 80 мин
- 4. Убрать настройку шаблоны · фиксированные позиции · таблицы параметров: первая деталь годная
простой ≤ 40 мин
замена ≤ 40: быстросъёмы и упоры ужимают и её, насколько — покажет ваш хронометражубрано ходом
Запомнить: последовательность Синго — separate → convert → streamline → eliminate adjustment.
Как внедрить: шесть шагов на одном участке
- Выберите одно узкое место (неделя 0). Станок, переналадка которого действительно тормозит график. По всему заводу сразу не начинаем.
- Снимите видео полной переналадки (неделя 1). От последней годной детали старой партии до первой годной новой. Камера честнее памяти: хронометраж по видео и станет базой.
- Разберите запись с наладчиком (неделя 1). Каждая операция получает метку: внутренняя или внешняя. Наладчик здесь главный эксперт, без него разбор превращается в фантазии технолога.
- Соберите внешний комплект (недели 2–3). Тележка переналадки: оснастка, крепёж, инструмент, документация. Чек-лист подготовки: станок не останавливается, пока комплект не собран.
- Упростите внутренние операции (недели 3–6). Сначала бесплатное: порядок действий, два человека параллельно, стандартные высоты. Потом дешёвое: быстросъёмы, упоры. Дорогое обсуждается после того, как выжато первое и второе.
- Зафиксируйте стандарт и повторите замер (неделя 6). Новая процедура на одном листе у станка, видео «после», цифра на стенде. Дальше цикл повторяется: следующий станок или следующие минуты на этом же.
Типичный результат первого прохода без закупки оборудования: минус 30–50% времени переналадки (оценка по практике; бывает больше, если исходная процедура не разбиралась годами).
Типовые ошибки
- Начать с железа. Быстросъёмные зажимы на процедуре, где наладчик всё ещё ходит за болтами, экономят минуты и стоят сотни тысяч. Сначала организация, потом инвестиции.
- Пропустить видео. По памяти переналадка «занимает час и всё по делу». Камера показывает сорок минут походов. Без записи улучшать нечего.
- Сделать наладчика виноватым. Он не причина простоя, он заложник процедуры. Разбор ведётся вместе с ним и в его пользу: меньше беготни, меньше нервов, та же зарплата.
- Остановиться после первого успеха. Сократили с четырёх часов до полутора и разошлись. Метод цикличен: каждый следующий проход дешевле предыдущего, потому что процедура уже описана.
- Внедрять на хаосе. Если оснастку ищут по цеху, начинать надо с 5S: комплект на тележке невозможен там, где у комплекта нет места.
Как понять, что SMED прижился: три показателя
Время переналадки на стенде. Медиана по последним десяти переналадкам, не рекорд показательной. Рекорд ставят при комиссии, медиану делает обычная смена во вторник.
Число переналадок в месяц. Неожиданный показатель: когда SMED прижился, переналадок становится больше. Смысл метода в том, чтобы завод мог позволить себе частые переналадки и маленькие партии. Если время переналадки упало вдвое, а их количество не выросло, сэкономленное время просто ушло в простой, и второй слой денег (склад, гибкость) остался нетронутым.
Размер партии и запасы в днях. Финальный индикатор: партии сокращаются, склад готовой продукции и незавершёнка снижаются в днях покрытия. Ради этого всё и затевалось.
Экспресс-аудит переналадки: где ваш участок сейчас
Вспомните последнюю переналадку на своём узком месте и честно отметьте, на сколько пунктов ответ «да».
«да» 0 из 10 · отметьте пункты, где ответ «да»
7–10 «да»: переналадка под контролем, следующий резерв — число переналадок и размер партий. 4–6: простой заметен и считаем. 0–3: «четыре часа тишины» — это про ваш участок; сколько они стоят, посчитайте в калькуляторе потерь.
Посчитайте сами
Формула эффекта первого слоя: (время переналадки «до» − «после») × число переналадок в месяц × часовая выработка станка. Для сцены из начала, если вынести наружу только подготовку: (4 ч − 2 ч 20 мин) × 20 × 20 000 ₽ ≈ 670 000 ₽ в месяц.
Второй слой, высвобождение склада и незавершёнки, считается по вашим остаткам: калькулятор потерь даст порядок величины, а точный замер по участку делается в аудите.
Вживую
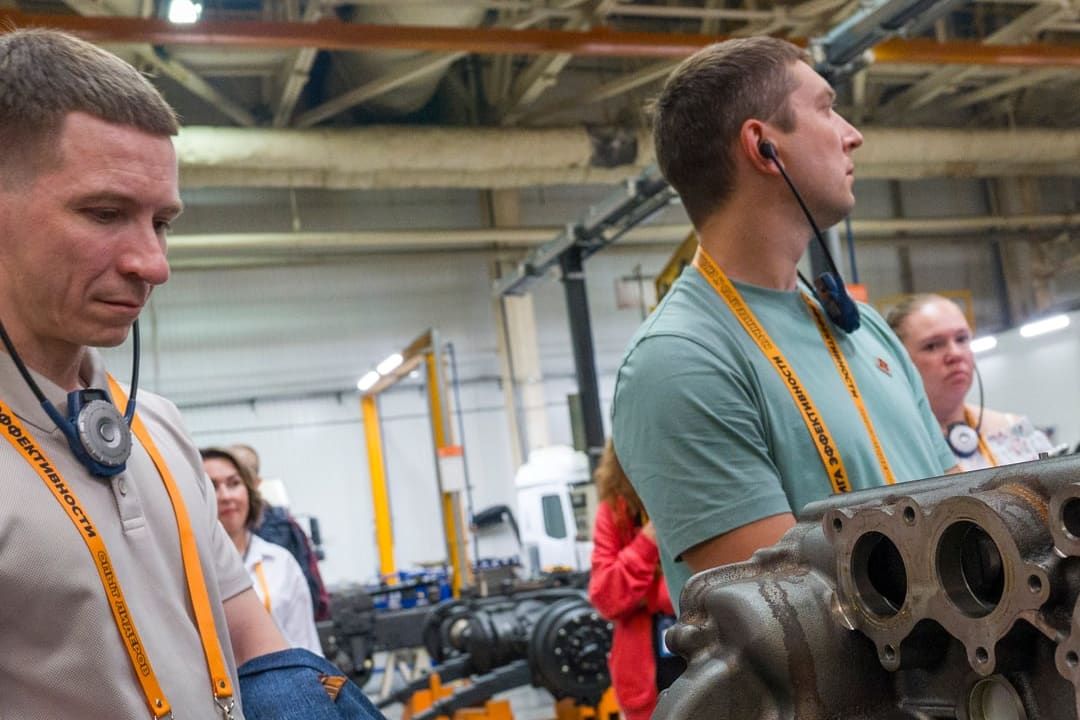
Быструю переналадку интереснее всего смотреть там, где она поставлена на поток. На бизнес-миссиях сети «Лига эффективности» участники разбирают производственные системы КамАЗа и «Победы» изнутри: как устроены комплекты оснастки, где лежит инструмент наладчика и почему станок не ждёт человека. Как устроены миссии →
Частые вопросы
У нас уникальное оборудование, к нам метод применим?
Применим: разделение на внутренние и внешние операции универсально, оно не зависит от типа станка. Меняются только конкретные приёмы третьего и четвёртого ходов.
Сколько реально можно сократить?
Первый проход без инвестиций обычно даёт минус 30–50% (оценка по практике). Планку метода задал сам Синго: в его книге описана работа с тысячетонным прессом Toyota, где переналадку за несколько лет, цикл за циклом, довели с четырёх часов до трёх минут. Такие цифры не ориентир для первого проекта, но хорошо показывают, что предел лежит сильно дальше, чем кажется после первого успеха.
Обязательно покупать быстросъёмную оснастку?
Нет, и лучше без неё начинать. Основной резерв первого прохода лежит в организации: внешняя подготовка, комплект у станка, порядок действий. Железо покупается под остаток проблемы, когда он измерен.
Почему после SMED должно расти число переналадок?
Потому что цель метода: сделать переналадку настолько дешёвой, чтобы завод мог выпускать мелкими партиями под реальный спрос. Редкие переналадки при коротком времени каждой означают, что выгоду забрали наполовину.
Наладчики против: «нас хотят ускорить». Что делать?
Показать выгоду им: меньше походов по цеху, меньше ругани за сорванный график, процедура на одном листе вместо устной традиции. SMED сокращает простой станка, а не обеденный перерыв наладчика.
Источники
- Сигео Синго, «Быстрая переналадка: революционная технология оптимизации производства».
- Масааки Имаи, «Гемба кайдзен».
- Lean Enterprise Institute (lean.org), материалы по SMED/quick changeover.
- Диапазоны эффекта помечены «(оценка)»: замер конкретного участка выполняется по видео-хронометражу в аудите.