OEE: сколько ваш станок работает на самом деле
OEE (Overall Equipment Effectiveness, общая эффективность оборудования) — доля планового времени, в течение которой станок выпускает годную продукцию с паспортной скоростью. Считается перемножением трёх коэффициентов: доступность × производительность × качество. OEE 65% означает, что треть оплаченного машинного времени завод теряет, и метрика показывает, где именно.
Сцена: станок «работал всю смену»
Утренняя планёрка. Мастер докладывает: линия вчера работала всю смену, без происшествий. Открываем цифры выпуска: 610 деталей при паспортной мощности тысяча за смену. Происшествий действительно не было. Не было и четырёхсот деталей.
Разберём эту смену по кусочкам, как это делает OEE. Из 480 плановых минут 45 ушло на переналадку и 25 на мелкие остановки: подача заедала, оператор ждал кару с заготовками. Осталось 410 минут работы.
Работала линия при этом медленнее паспорта: изношенный узел, осторожный режим после ремонта. Из выпущенного 18 деталей ушло в брак, половина из них на разгоне после переналадки. Перемножаем три слоя потерь и получаем те самые 610 годных из тысячи возможных: OEE 61%.
- По паспорту за смену 480 мин 1000
- Остановки переналадка 45 + мелкие 25 мин доступность ≈85 % −146
- Медленный темп износ узла, осторожный режим производительность ≈74 % −226
- Брак половина на разгоне качество ≈97 % −18
- Годных 0,85 × 0,74 × 0,97 ≈ 0,61 OEE 61 % 610
потери смены · проценты: расчёт по цифрам сцены
Сцена типовая: по мировой практике 60–85% считается нормальным рабочим диапазоном, 85% и выше — уровень отлаженных производств, ниже 60% — зона больших и, что важнее, дешёвых для устранения потерь.
Где здесь деньги
Разница между «работал всю смену» и фактическими 61% — это скрытый резерв мощности, за который уже заплачено: станок куплен, люди на сменах, электричество идёт. Поднять OEE узкого места с 61% до 75% означает выпускать на 23% больше без нового оборудования. Если узкое место лимитирует продажи, это прямая выручка; если нет, это высвобожденные смены и на годы отложенные капитальные вложения.
В деньгах масштаб такой: при выработке 20 000 ₽ в час и двухсменной работе плановый фонд составляет около 4 000 часов в год, и каждый возвращённый пункт OEE приносит примерно 0,8 млн ₽ выпуска (расчёт: один процент от фонда, умноженный на выработку).
Для масштаба: новый обрабатывающий центр стоит десятки миллионов рублей. Возврат 14 пунктов OEE на уже стоящем в цехе станке достигается обычно организацией (быстрая переналадка, устранение микропростоев, стандарт запуска) и стоит на порядок дешевле (оценка; ваш случай покажет замер). Поэтому разговор об инвестициях в новое оборудование честно начинать с вопроса: а сколько выжато из имеющегося?
Как это работает: три множителя
OEE перемножает три коэффициента, и каждый ловит свой тип потерь.
Доступность
Доля планового времени, когда станок вообще работал. Съедают её остановки: поломки и переналадки, плюс мелкие простои, которые никто не записывает. В сцене выше: 410 минут работы из 480 плановых, доступность 85%.
Запомнить: Availability = время работы ÷ плановое время.
Производительность
Доля паспортной скорости, с которой станок работал, пока работал. Потери здесь тихие: замедленный режим, короткие подвисания, ожидание заготовок. Станок формально в работе, выпуск ползёт. Именно этот множитель чаще всего «рисуют» оптимистичным, потому что паспортную скорость забывают или занижают.
Запомнить: Performance = фактический темп ÷ паспортный темп.
Качество
Доля годных в выпущенном. Сюда попадает и брак разгона после переналадки, и текущий брак. Деталь, отправленная на доработку, для OEE тоже потеря: время на неё уже потрачено.
Запомнить: Quality = годные ÷ всего выпущено. OEE = A × P × Q.
Три множителя раскладываются в шесть классических больших потерь (их описал Накадзима вместе с самой метрикой):
- Поломки съедают доступность: внеплановые остановки, ожидание ремонта.
- Переналадки и регулировки тоже доступность: плановые, но длинные остановки (лечатся SMED).
- Микропростои бьют по производительности: заедания, ожидание заготовок, минутные остановки, которых нет ни в одном журнале.
- Потеря скорости тоже производительность: станок работает, темп ниже паспортного.
- Брак запуска режет качество: детали на разгоне после переналадки и наладки.
- Текущий брак и переделки время потрачено, годного нет.
Ценность метрики в этой раскладке. OEE 61% сам по себе ни о чём не говорит, зато профиль «доступность 85, производительность 74, качество 97» сразу показывает, куда идти в первую очередь.
Как читать профиль
Низкая доступность отправляет в журнал остановок: если топ причин заполнен переналадками, начинайте со SMED, если поломками, стройте обслуживание (TPM). Низкая производительность при высокой доступности означает тихие потери: ловите микропростои наблюдением за сменой, сверяйте фактический темп с паспортом и ищите, кто занизил «норму».
Низкое качество при стабильных первых двух чаще всего концентрируется в запуске после переналадок: стандарт первой детали и эталонные настройки дают быстрый эффект. Профиль превращает один процент в конкретное задание на неделю.
Как внедрить замер: пять шагов
Мерить OEE всего завода сразу не нужно; метрика работает точечно.
- Выберите узкое место (день 1). Один станок или линия, которая лимитирует поток. OEE вспомогательного оборудования пока никого не интересует.
- Заведите журнал остановок (неделя 1). Бумажного листа у станка вполне достаточно: время, длительность, причина в три слова. Стартовый набор категорий: поломка, переналадка, нет заготовок, нет оператора, качество, прочее; категория «прочее» больше 20% означает, что набор пора уточнить. Автоматика подключается позже, когда категории причин устоялись.
- Найдите паспортный темп (неделя 1). Из документации или лучшей зафиксированной смены. Частая ловушка: за «норму» берут привычный темп, и производительность как по волшебству становится 100%.
- Соберите неделю данных и посчитайте (неделя 2). Руками или в калькуляторе OEE: вводите минуты, такт и выпуск, получаете A, P, Q и итог.
- Разберите топ-3 причины и повторите цикл (с недели 3). Метрика без разбора причин остаётся отчётом. Обычный порядок такой: сначала переналадки (SMED), затем микропростои, затем стандарт запуска против брака разгона.
Типовые ошибки
- Средний OEE по цеху. Усреднение узкого места с полупростаивающим вспомогательным станком даёт красивую и бесполезную цифру. Мерить надо то, что лимитирует поток.
- Сравнивать OEE разных производств. Метрика зависит от паспортного темпа и учёта, поэтому сравнение с «мировым классом» соседней отрасли ничего не диагностирует. Сравнивайте участок с ним же месяц назад.
- Сделать из OEE наказание. Как только за цифру начинают штрафовать, причины остановок перекочёвывают в «прочее», паспортный темп ползёт вниз, и показатель теряет смысл. OEE работает как общий инструмент поиска потерь, не как кнут.
- Гнаться за 100%. Максимальный OEE не самоцель: выпускать больше, чем забирает следующий передел или рынок, значит менять один вид потерь на перепроизводство. Ориентир задаёт время такта.
- Учитывать только доступность. «Станок работал» без темпа и качества — это треть картины; сцена с планёрки выше показывает, чего стоит такая отчётность.
Экспресс-аудит замера OEE: где ваш участок сейчас
Вспомните, как на вашем участке считают эффективность оборудования, и честно отметьте, на сколько пунктов ответ «да».
«да» 0 из 10 · отметьте пункты, где ответ «да»
7–10 «да»: OEE работает как инструмент поиска потерь, следующий шаг — разбор топ-3 причин. 4–6: замер есть, но часть потерь в него не попадает. 0–3: «работала всю смену» — это про ваш участок; начните с журнала у станка и посчитайте вчерашнюю смену в калькуляторе OEE.
Посчитайте сами
Возьмите вчерашнюю смену узкого места: плановые минуты, минуты остановок, паспортный такт, выпуск и годные. Пять чисел, две минуты в калькуляторе OEE, и у вас коэффициенты с раскладкой, куда уходит смена.
Посчитаем сцену с планёрки в калькуляторе. Вводим: смена 480 минут, остановки 70 минут, паспортный такт 29 секунд на деталь, выпущено 628, годных 610. Калькулятор выдаёт: доступность 85%, производительность 74%, качество 97%, итог 61%.
Профиль читается сразу: главная дыра в производительности, и это тихие потери темпа, которых нет в журнале остановок. Значит первый шаг: постоять смену у линии и посмотреть, где темп проседает. Без метрики та же планёрка обсуждала бы «работали без происшествий».
Если данных по остановкам нет совсем, это тоже диагноз: начните с журнала у станка.
Вживую
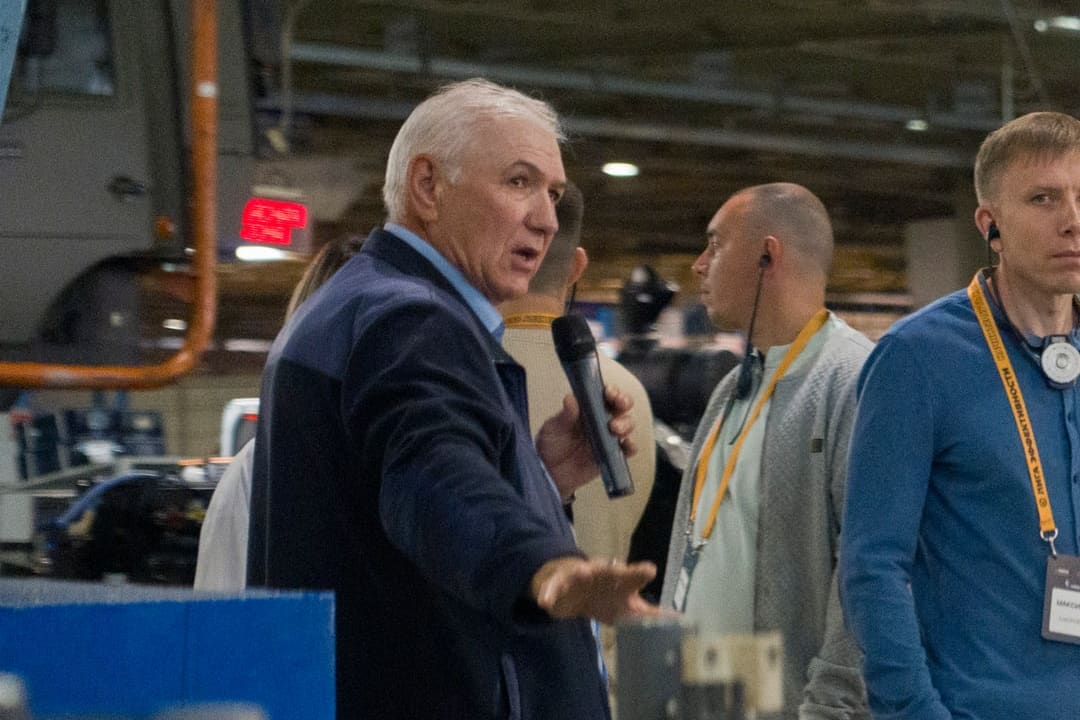
Как выглядит производство, где OEE встроен в ежедневное управление, удобнее один раз увидеть. На бизнес-миссиях сети «Лига эффективности» участники разбирают производственные системы КамАЗа и «Победы»: доски управления потоком, разбор остановок на сменных собраниях, реакция на отклонение в течение смены. Как устроены миссии →
Частые вопросы
Кто на заводе должен считать OEE?
Данные собирает смена (журнал у станка ведёт оператор или мастер), считает и разбирает руководитель участка, экономист подключается, когда потери переводятся в рубли для решения об инвестициях. Отдавать метрику целиком в офис нельзя: цифра, которую не видит смена, на поведение смены не влияет.
Какой OEE считается нормальным?
Рабочий диапазон большинства производств 60–85%; 85%+ означает отлаженные процессы. Полезнее сравнивать свой участок с его же прошлым месяцем: динамика важнее абсолютной цифры.
Может ли OEE быть 100%?
Теоретически да: ни минуты остановок, паспортный темп, ноль брака. На практике 100% на длинном горизонте означает либо заниженный паспортный темп, либо приукрашенный учёт.
Чем OEE отличается от загрузки оборудования?
Загрузка отвечает на вопрос «сколько часов станок был занят», OEE — «сколько из этих часов он выпускал годное с нужной скоростью». Станок может быть загружен на 95% и иметь OEE 50%.
Что такое TEEP и чем он отличается от OEE?
OEE считается от планового времени работы, TEEP от календарных 24/7. TEEP показывает, сколько мощности спит в нерабочих сменах и выходных: полезно, когда думаете о втором станке при односменной работе.
Как часто пересчитывать OEE?
На этапе внедрения: каждую смену по узкому месту, разбор раз в неделю. Когда цикл устоялся, достаточно недельных срезов; месячные средние прячут остановки, которые ещё можно было разобрать.
Нужна ли автоматическая система мониторинга?
Для старта нет: бумажный журнал остановок и неделя дисциплины дают достаточно точную картину. Автоматика оправдана, когда категории причин устоялись и цикл разбора работает.
Источники
- Сэйити Накадзима, «Introduction to TPM» (первоисточник метрики OEE и шести больших потерь).
- Lean Enterprise Institute (lean.org), материалы по OEE и TPM.
- Бенчмарки 85%/60–85%/<60% — общепринятые ориентиры мировой практики TPM.
- Числа сцен и примеров помечены как условные (расчёт); замер конкретного оборудования выполняется в аудите.