Бережливое производство в машиностроении: с чего начать среднему заводу
Бережливое производство в машиностроении — работа с потерями, которые на машиностроительном заводе прячутся между операциями: в переналадках, очередях незавершёнки, простоях станков, поиске оснастки и переделках. Инструменты те же, что в любой отрасли, но порядок у машиностроения свой. Его хорошо видно на примере КамАЗа, который строит производственную систему с 2006 года.
Где машиностроительный завод теряет деньги
Средний машиностроительный завод обычно делает много позиций небольшими сериями. Отсюда пять типичных мест, где уходят деньги.
- Переналадки и большие партии. Станок перенастраивают часами, поэтому детали запускают крупными партиями впрок. Лечится быстрой переналадкой: SMED.
- Незавершёнка между операциями. Заказ идёт через цех неделями, хотя обработки в нём на минуты. Где именно он ждёт, показывает карта потока, а запасы между участками ограничивает канбан.
- Простои и недоработка станков. Отчёт о загрузке говорит «станок работал», а годных деталей меньше паспортной мощности. Профиль потерь даёт OEE, внезапные поломки убирает TPM.
- Поиск оснастки, инструмента и документации. Наладчик ищет оправку по соседним участкам, пока станок стоит. Это задача 5S.
- Брак и переделки. Деталь уходит на доработку, а время на неё уже потрачено. Здесь работают стандарт на рабочем месте и защита от ошибок (пока-ёкэ).
Все пять мест складываются в одну цифру: сколько теряет завод в рублях. Её считают до выбора инструментов, иначе улучшают то, что громче, а не то, что дороже.
Чем машиностроение отличается
Приёмы бережливого производства пришли из автомобилестроения, но средний машиностроительный завод устроен сложнее конвейера Toyota. Три особенности влияют на то, с чего начинать.
- Много номенклатуры. Сотни позиций небольшими сериями, спрос по каждой скачет. Поэтому сначала сокращают переналадки, иначе мелкие партии съедают весь фонд времени станков.
- Длинные маршруты. Деталь проходит заготовку, механообработку, термообработку, покраску и сборку, часто в разных корпусах. Большая часть времени уходит на ожидание между цехами, и видно это только на карте потока всего маршрута.
- Кооперация и поставщики. Литьё, поковки и покупные изделия приходят со стороны. Если поставщик везёт раз в месяц, никакой канбан внутри цеха не уберёт месячный запас на складе.
Ещё одна особенность связана с людьми. Хороших станочников и наладчиков мало, и каждый час, который они тратят на поиск оснастки или ожидание заготовки, завод теряет дважды: выпуск не сделан, а замены человеку нет.
Какой инструмент под какую проблему
| Проблема на заводе | Инструмент | Чем мерить эффект |
|---|---|---|
| Переналадка часами, партии огромные | SMED | время переналадки, размер партии |
| Заказ идёт неделями, склад забит незавершёнкой | карта потока, канбан | время протекания заказа, запасы в днях |
| Станки встают или работают медленно | OEE, TPM | OEE узкого места, часы простоя |
| Оснастку и инструмент ищут | 5S | время поиска, балл аудита |
| Брак повторяется | стандартная работа, пока-ёкэ | доля брака и переделок |
Подробнее о каждом инструменте и порядке их ввода — в разделе «Инструменты».
Как производственную систему строил КамАЗ
КамАЗ — самый подробный российский пример в машиностроении, потому что компания показывает свою историю на обучении в учебном центре. По слайдам учебного центра, первые три этапа выглядели так:
- Обучение руководства и эталонные участки (2006–2007). Сначала учат руководителей, потом доводят до образца отдельные участки. Тогда же создают КРПС.
- 106 эталонных участков и своя методология (2008–2009). Изучают опыт ГАЗа и описывают собственную методологию.
- Выход за пределы цеха (2010–2011). Систему интегрируют с производственной системой Daimler, готовят своих консультантов, выходят к поставщикам и сервисным центрам.
Под этим стоят обязательства руководства. В «Декларации о производственной системе КАМАЗ» их пять: лично участвовать во внедрении и развитии системы, содействовать ему, выделять ресурсы на улучшения, давать сотрудникам расти и поощрять их за развитие системы.
Результат видно в карточках улучшений, которые разбирают на обучении. Обработку кронштейна перевели на станок с ЧПУ с доработанным приспособлением: трудоёмкость упала с 50,8 до 33 минут, реальный эффект по карточке 256,5 тыс. ₽. Гидравлический стол для распаковки подшипников за 450 тыс. ₽ оплатили за счёт средств КРПС, и распаковка одной тары на двух рабочих местах сократилась с 15 до 9 минут.
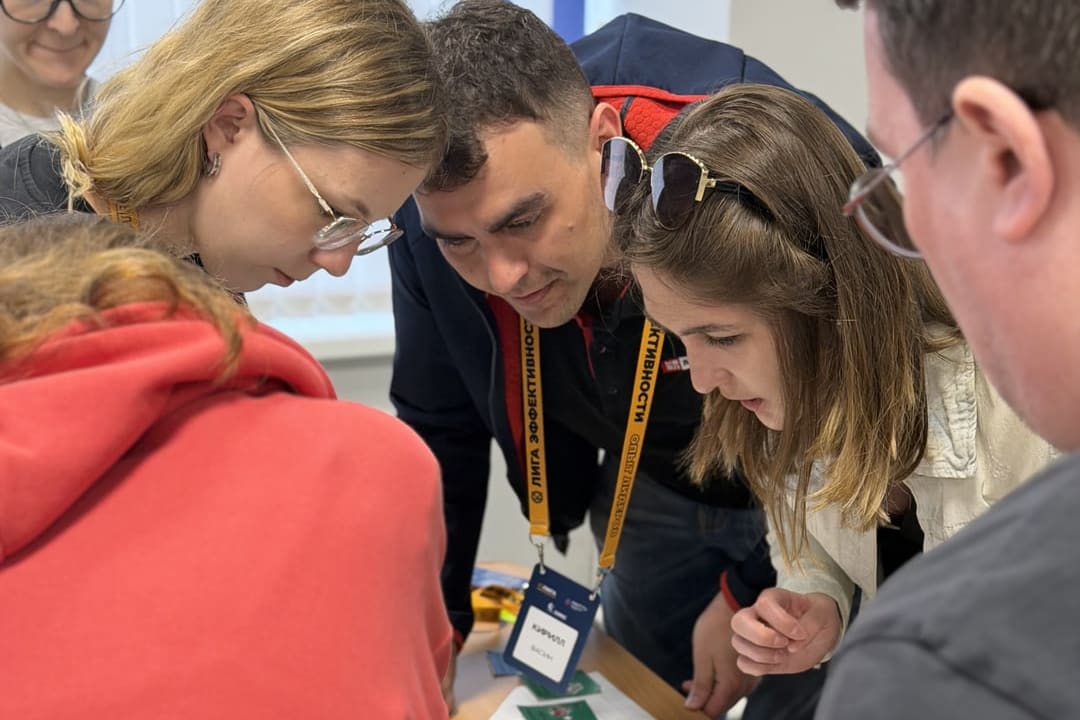
Логику метода КамАЗ показывает на тренажёре «Фабрика процессов». Пять рабочих мест делают одну и ту же работу два раза. После первого раунда эффективность по доске 0,33, после второго на тех же местах 0,88: поменялась только организация работы. В июле 2026 года КАМАЗ сообщил, что впервые провёл такую стажировку для внешней компании: 28 человек из «Лиги эффективности» прошли цеха и «Фабрику процессов».
Честная оговорка: бережливое производство снижает себестоимость внутри завода, но не защищает от рынка. По итогам 2025 года КАМАЗ получил чистый убыток 42,96 млрд ₽ по МСФО и объяснил его падением рынка тяжёлых грузовиков и ростом процентной нагрузки.
Что переносится на средний завод
КамАЗу первые три этапа потребовали шесть лет. Среднему заводу столько не нужно, но порядок тот же: решение первого лица, обучение руководителей, один эталонный участок с заметной проблемой, замер «до» и «после» в рублях, потом следующие участки. Пошагово со сроками этот порядок разобран в гиде «Внедрение бережливого производства».
Что обычно даёт первый участок, зависит от того, где стоит завод сегодня. Поэтому начинают с замера: переналадки по видео, OEE узкого места, запасы между операциями, время поиска оснастки. Эти цифры переводят в рубли и выбирают, с чего начать.
Типовые ошибки на машиностроительном заводе
- Начать с покупки станков. Новый обрабатывающий центр стоит десятки миллионов рублей, а уже работающий станок часто недодаёт выпуск из-за переналадок и простоев. Сначала считают OEE и сокращают переналадки, потом решают про оборудование.
- Мерить загрузку. Высокая загрузка станков выглядит хорошо в отчёте, но при этом заказ может неделями лежать в очередях. Смотрят на время протекания заказа и OEE узкого места.
- Сделать 5S к приезду комиссии. Разметка и стенды без ежедневного аудита держатся до следующей смены. Порядок в инструментальной и у станков поддерживают сами наладчики и операторы, по стандарту.
Посчитайте сами
Пять цифр, с которых начинается разговор о потерях машиностроительного участка:
- Сколько часов в неделю узкое место стоит на переналадках?
- Какой OEE у узкого места за последнюю неделю?
- Сколько дней деталь лежит между операциями?
- Сколько минут за смену наладчики и операторы ищут оснастку и инструмент?
- Какая доля деталей уходит в брак и на доработку?
Первые две цифры считает калькулятор OEE, остальные переводит в рубли калькулятор потерь.
Увидеть вживую
Производственную систему КамАЗа можно пройти своими ногами. На бизнес-миссиях сети «Лига эффективности» участники идут по цехам, разбирают карточки улучшений и проходят «Фабрику процессов». Миссия на КамАЗ → · Как устроены миссии →
Частые вопросы
С чего начать бережливое производство на машиностроительном заводе?
С решения первого лица и замера потерь на одном участке: переналадки, OEE узкого места, запасы между операциями. По этим цифрам выбирают первый эталонный участок и первый инструмент.
Какие инструменты бережливого производства важнее всего в машиностроении?
Обычно быстрая переналадка (SMED), OEE и TPM для станков, карта потока и канбан для незавершёнки, 5S для оснастки и инструмента. Порядок зависит от того, где завод теряет больше денег.
Подходит ли опыт КамАЗа среднему заводу?
Порядок подходит: руководство, эталонный участок, методология, выход к поставщикам. Масштаб другой: там, где КамАЗу понадобились годы, средний завод проходит первые шаги за месяцы.
Сколько стоит внедрение?
Первые шаги на одном участке обычно почти не требуют закупок: время людей, разметка, тара, стенды (оценка). Деньги нужны на мелкие улучшения, поэтому под них выделяют отдельную строку бюджета, как КРПС на КамАЗе.
Помогает ли государство?
Да, по национальному проекту «Производительность труда». Условия участия и порог для предприятий стоит уточнять в Федеральном центре компетенций.
Источники
- Слайды учебного центра ПАО «КАМАЗ»: «История производственной системы «КАМАЗ»», «Декларация о «Производственной системе КАМАЗ»», карточки улучшений (20.03.2024 № 41173; стол гидравлический «за счёт средств КРПС») и доска тренажёра «Фабрики процессов». Сняты на бизнес-миссии «Лиги эффективности» 30.06.2026.
- «Фабрика процессов» и стажировка: пресс-релиз ПАО «КАМАЗ», 16.07.2026.
- Результаты КАМАЗа за 2025 год: «Коммерсантъ», 17.04.2026 (МСФО); «Интерфакс», 06.02.2026 (рынок и процентная нагрузка).
- ГОСТ Р 56407-2023 «Бережливое производство. Основные инструменты и методы их применения».
- Оценки помечены «(оценка)»; потери конкретного завода считаются в аудите.